Conditionnement de produits sensibles en milieu industriel
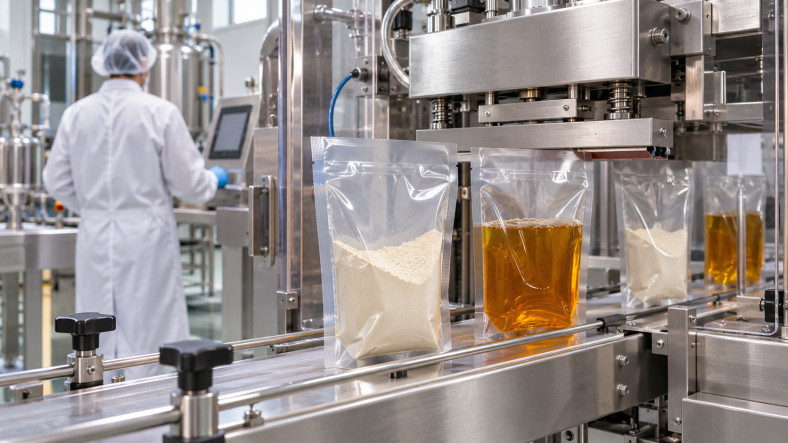
Une poudre hygroscopique, un principe actif, un arôme, une résine ou un liquide réactif peuvent perdre leurs propriétés bien avant leur utilisation si leur emballage laisse pénétrer l’humidité, l’oxygène ou la lumière. Le conditionnement industriel ne consiste donc pas seulement à contenir un produit. Il doit préserver son intégrité pendant le remplissage, le stockage, le transport et l’ouverture chez l’utilisateur.
Le choix d’un Fournisseur emballage industriel commence par un cahier des charges précis : nature du produit, granulométrie ou viscosité, durée de conservation, atmosphère de conditionnement, contraintes logistiques et réglementation applicable. Sans cette analyse, un film apparemment robuste peut se révéler inadapté à la vapeur d’eau, aux gaz ou aux sollicitations mécaniques réelles.
Identifier les mécanismes de dégradation avant de choisir l’emballage
Les matières pulvérulentes réagissent différemment selon leur composition. Certaines absorbent rapidement l’humidité et s’agglomèrent. D’autres s’oxydent, perdent un arôme ou changent de couleur. Les poudres très fines peuvent aussi migrer vers la zone de soudure, gêner sa fermeture et créer un passage invisible à l’œil nu.
Les liquides imposent d’autres vérifications. Leur composition peut interagir avec le matériau, fragiliser une couche ou traverser progressivement certaines structures polymères. Les produits huileux, acides, alcoolisés ou contenant des solvants ne doivent pas être évalués avec la seule résistance d’un sachet rempli d’eau.
La lumière constitue enfin un facteur de dégradation pour certains ingrédients, pigments et substances actives. Une couche opaque ou métallisée peut améliorer la protection, mais elle complique parfois l’inspection visuelle du contenu et le recyclage. Le choix résulte donc d’un compromis documenté entre barrière, usage, contrôle et fin de vie.
Construire une barrière adaptée à l’humidité, à l’oxygène et à la lumière
Un emballage souple haute barrière associe souvent plusieurs couches. Chacune remplit une fonction : contact avec le produit, résistance mécanique, aptitude au thermoscellage, protection contre les gaz ou surface imprimable. La structure doit être étudiée comme un ensemble, car une excellente barrière à l’oxygène peut offrir une performance différente face à la vapeur d’eau.
Le recours à un Fournisseur emballage industriel permet d’examiner les taux de transmission pertinents, la compatibilité chimique et les conditions d’utilisation. Les valeurs annoncées doivent être rapprochées de la température, de l’humidité relative, de l’épaisseur et des méthodes d’essai utilisées.
Le produit lui-même peut imposer une atmosphère particulière. Une mise sous vide limite l’air résiduel, tandis qu’un inertage remplace une partie de l’oxygène par un gaz adapté. Ces opérations n’ont d’intérêt que si l’emballage conserve ensuite son intégrité et si le procédé de remplissage ne réintroduit pas de contamination.
Maîtriser le thermoscellage comme une étape critique
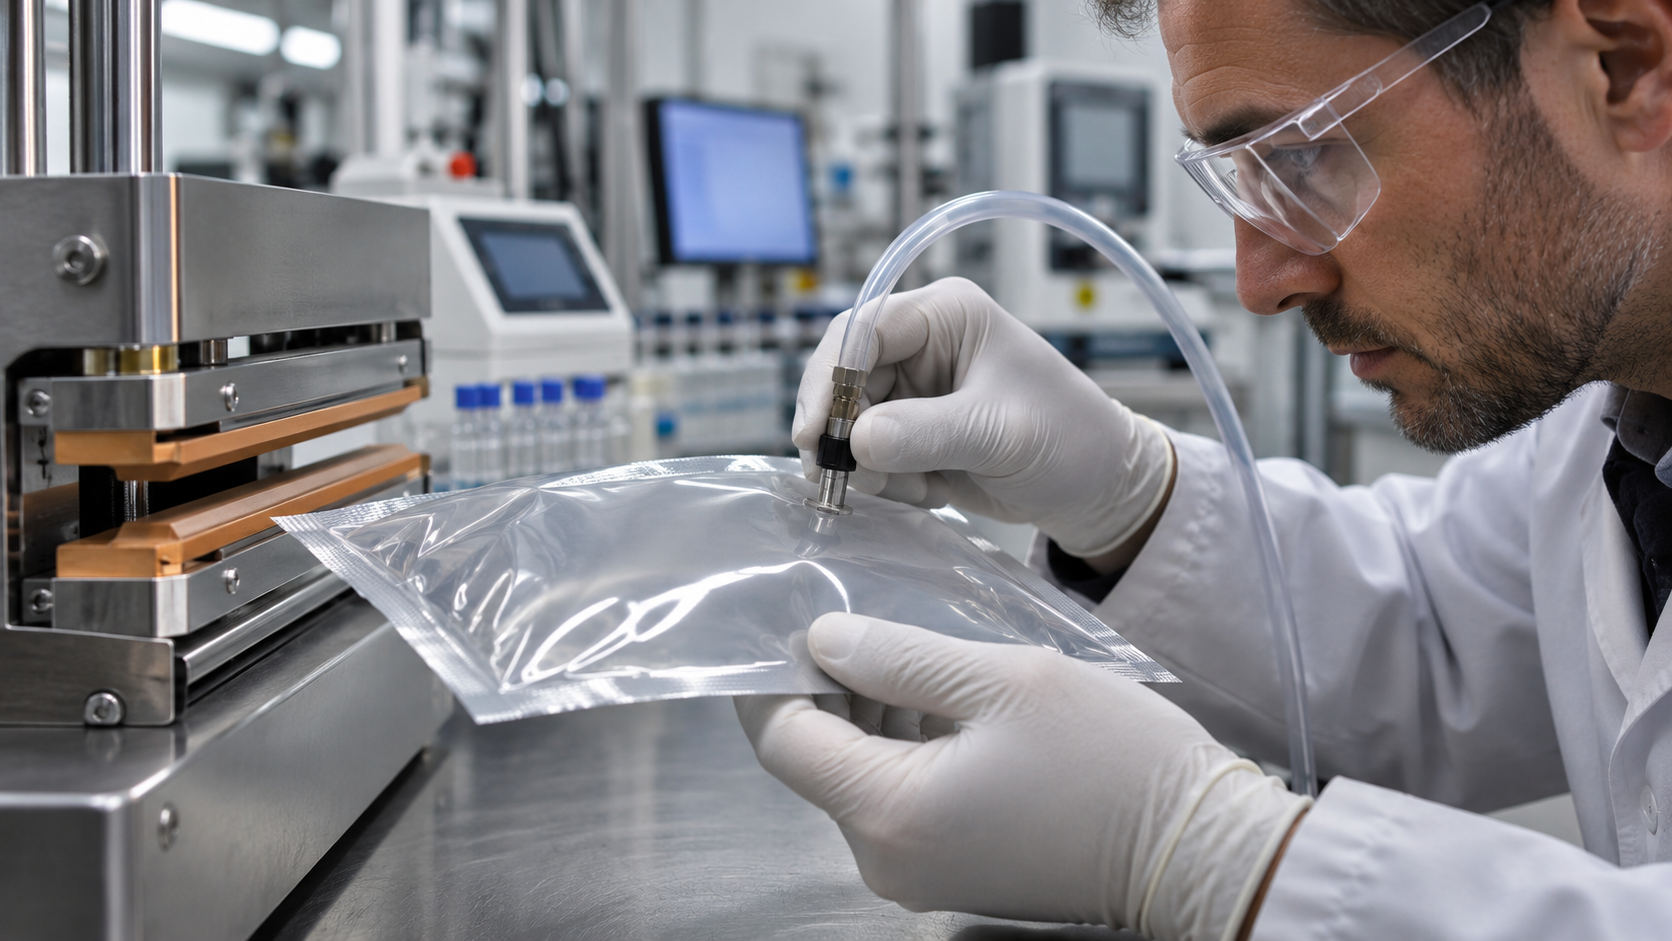
Une structure barrière performante ne protège rien si la soudure est incomplète. Le thermoscellage dépend notamment de la température, de la pression, du temps de contact et de la propreté de la zone. Une fenêtre de réglage trop étroite rend le procédé sensible aux variations de cadence ou d’épaisseur.
Avec les poudres, la présence de particules dans le joint constitue un risque récurrent. L’équipement de remplissage, la forme de la poche et l’aspiration éventuelle doivent limiter ce dépôt. Pour les liquides, les éclaboussures et remontées capillaires sont à surveiller avant le passage entre les mâchoires.
Les contrôles peuvent inclure l’examen visuel, la mesure de résistance de la soudure, des essais de fuite ou de pression et des tests adaptés au risque produit. L’objectif n’est pas seulement de détecter un défaut final, mais de suivre les paramètres du procédé afin d’identifier une dérive avant qu’elle affecte un lot complet.
Adapter la conformité au produit et à sa destination
Les mentions « conforme » ou « certifié » n’ont de valeur que si l’on précise le référentiel et le périmètre. Un matériau destiné au contact alimentaire doit satisfaire les exigences applicables à son usage. Un emballage pharmaceutique doit être défini et contrôlé selon les spécifications du produit, du procédé et du marché concerné.
Pour les marchandises dangereuses, les règles de transport peuvent exiger un emballage correspondant à un modèle ayant subi des essais déterminés. Le marquage UN renseigne alors sur un type d’emballage et ses conditions d’homologation. Il ne signifie pas qu’un même contenant convient automatiquement à toute substance ou à tout mode de transport.
Les bonnes pratiques de fabrication, souvent désignées par l’acronyme cGMP dans un contexte international, portent sur les méthodes, les locaux, les contrôles et la documentation. Elles demandent notamment de maîtriser les articles de conditionnement, les changements de lot, le nettoyage, la traçabilité et la prévention des mélanges. Elles ne constituent pas une certification universelle apposée sur chaque film.
Documenter chaque étape du conditionnement industriel
Un conditionnement industriel robuste repose sur des preuves. Le dossier peut réunir les spécifications des matériaux, certificats d’analyse, résultats d’essais, paramètres de soudure, contrôles en cours de production et critères d’acceptation. Ces éléments permettent de relier chaque lot fini aux composants réellement utilisés.
La qualification de la ligne vérifie que l’équipement fonctionne dans la plage attendue. La validation du procédé démontre ensuite que les réglages retenus produisent de façon répétable un résultat conforme. Un changement de film, de format, de cadence ou de produit doit être évalué avant d’être considéré comme mineur.
Cette logique rejoint les principes de traçabilité et de sérialisation industrielles. Une identification claire des lots facilite les investigations, les retraits ciblés et l’analyse des écarts sans immobiliser inutilement toute une production.
Tester dans les conditions réelles de stockage et de transport
Les essais de laboratoire constituent un point de départ, mais ils doivent représenter les contraintes du terrain. Température élevée, humidité, empilement, vibrations, variations de pression et manipulations répétées peuvent solliciter différemment le fond de poche, les angles et les soudures.
Un protocole pertinent combine essais accélérés et observation sur une durée réaliste. Pour un liquide, il faut prévoir l’espace nécessaire à la dilatation et contrôler le comportement du matériau au contact du contenu. Pour une poudre, l’abrasion interne et la formation de poussières peuvent modifier les performances du système.
L’emballage s’inscrit aussi dans une chaîne logistique plus large. Notre dossier sur le rôle de l’emballage dans le transport et le stockage montre pourquoi le conditionnement primaire, le carton, la palette et les règles de manutention doivent être pensés ensemble.
Les points à vérifier avant de lancer une série
Le meilleur emballage n’est donc pas le plus épais ni celui qui cumule le plus de couches. C’est celui dont les performances correspondent au produit, au procédé et à la chaîne logistique, avec des critères vérifiables. Une conception rigoureuse et un thermoscellage maîtrisé réduisent les pertes, sécurisent le transport et facilitent la conformité sans surdimensionner inutilement la solution.
Sources de référence : Accord ADR 2025 de la Commission économique des Nations unies pour l’Europe ; Guide des bonnes pratiques de fabrication 2024 de l’ANSM ; réglementation cGMP de la FDA. Les exigences exactes dépendent du produit, de sa classification, du pays et du mode de transport.